Trois mois après la journée de rangement, les étiquettes se décollent et les objets inutiles reviennent sur l'établi : la méthode 5S échoue rarement au premier S, presque toujours au quatrième et au cinquième. Ce guide explique d'où vient la rechute et comment appliquer les cinq étapes pour que l'ordre tienne dans le temps.
Dans ces lignes
- La méthode 5S en quelques mots : cinq étapes, pas une journée de ménage
- Le scénario de la rechute, tel qu'il se répète d'un site à l'autre
- Les cinq S un par un, et ce qui fait rechuter chacun
- Les quatre causes profondes de l'effondrement
- Comment appliquer la méthode 5S pour qu'elle dure
- L'audit 5S, ou comment suivre et progresser sans lasser les équipes
- Relier le 5S à ce que l'atelier mesure déjà
- Le 5S au bureau et dans l'espace de travail informatique
- Un exemple de relance après un premier échec
- Questions fréquentes sur la méthode 5S
La méthode 5S en quelques mots : cinq étapes, pas une journée de ménage
La méthode 5S est une technique de gestion japonaise née dans les ateliers de Toyota, au cœur du Toyota Production System. Elle tient en cinq mots japonais qui commencent tous par un S : Seiri (trier), Seiton (ranger), Seiso (nettoyer), Seiketsu (standardiser) et Shitsuke (respecter, maintenir la rigueur). Hiroyuki Hirano l'a popularisée en Occident dans son ouvrage sur les « cinq piliers » de l'usine visuelle, publié en anglais en 1995, et elle est depuis devenue le premier chantier de presque toute démarche de lean manufacturing.
Son objectif est simple : un environnement de travail propre, où chaque chose a une place et où chaque écart se voit au premier coup d'œil. Elle s'applique à un poste de travail d'atelier, à un magasin de pièces, à un bureau, et même à un espace de travail informatique (arborescence de fichiers, bureau d'écran, messagerie). Ce qui la distingue d'une simple opération de tri, c'est la suite : les deux derniers S transforment un état obtenu une fois en un état maintenu chaque jour.
Sur ces deux derniers S, c'est là que la plupart des sites échouent. Les trois premières étapes produisent un résultat visible, photographiable, que l'on peut montrer à la direction. Les deux dernières ne produisent rien de spectaculaire : elles empêchent seulement le retour du désordre. Et ce qui ne se voit pas se finance mal, se pilote mal et s'abandonne vite.
Le scénario de la rechute, tel qu'il se répète d'un site à l'autre
Le déroulé est connu de quiconque a animé des chantiers 5S. Une équipe bloque une journée, sort tout des armoires, remplit plusieurs bennes, repeint le sol, pose un marquage au sol et des étiquettes neuves. Les photos avant et après circulent. Puis la production reprend son rythme, un nouveau produit arrive, un intérimaire remplace un opérateur, une commande urgente oblige à stocker des cartons dans l'allée « juste pour la semaine ».
Rien de tout cela n'est une faute. Chaque écart est raisonnable pris isolément. Mais aucun n'est corrigé, parce que personne n'a été désigné pour le voir ni pour le traiter. Au bout de quelques semaines, l'emplacement marqué au sol porte un objet qui n'est pas le sien, puis deux. Le tableau d'ombres des outils a trois trous. Le nettoyage hebdomadaire saute une fois, puis devient mensuel. Six mois plus tard, l'atelier ressemble à ce qu'il était, avec des étiquettes en plus.
Ce scénario montre que la rechute ne vient pas d'un manque de volonté des opérateurs. Elle vient d'une erreur de conception : on a traité le 5S comme un événement alors que c'est un système. Un événement a un début et une fin ; un système a des règles, des rôles et une boucle de contrôle. Tant que ces trois éléments manquent, l'état obtenu par le grand rangement n'a aucune raison de durer.
Les cinq S un par un, et ce qui fait rechuter chacun
Chaque étape a son propre mode d'échec. Les connaître permet de les anticiper au moment de la mise en place, plutôt que de les découvrir au premier audit.
Seiri, trier : supprimer l'inutile sans le faire revenir
Le premier S consiste à séparer ce qui sert de ce qui ne sert pas, puis à éliminer ce qui est inutile. L'outil classique est l'étiquette rouge : tout objet dont l'utilité est douteuse part en zone de quarantaine avec une date, et s'il n'a pas été réclamé à l'échéance, il est vendu, recyclé ou jeté. La rechute vient de l'absence de règle d'entrée : on a trié ce qui existait, mais rien n'empêche un nouvel objet d'arriver sur le poste sans que personne ne décide de sa place. Le tri doit donc devenir un critère permanent, pas une opération ponctuelle.
Seiton, ranger : une place pour chaque chose
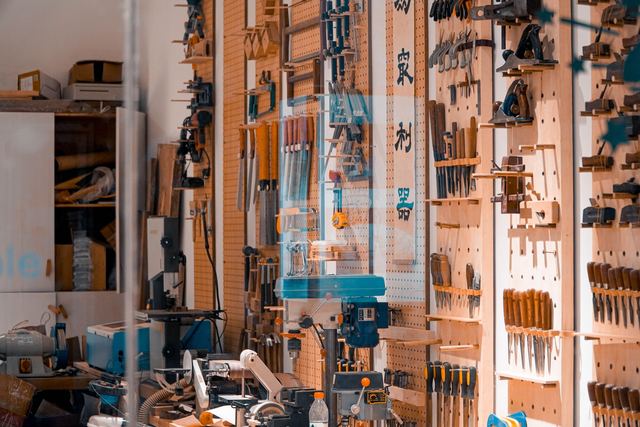
Seiton ranger, c'est donner à chaque objet un emplacement défini, identifié et proche de son lieu d'utilisation, selon la fréquence d'usage. Les outils utilisés à chaque cycle restent à portée de main, ceux d'usage hebdomadaire dans l'armoire du poste, les autres en magasin. La devise de Seiton : une place pour chaque chose, et chaque chose à sa place. La rechute vient d'un classement pensé par l'animateur et non par ceux qui travaillent au poste : si l'emplacement impose un geste inutile, l'opérateur finira par poser l'outil ailleurs, et il aura raison.
Seiso, nettoyer : la propreté comme inspection
Seiso nettoyer n'est pas une tâche de ménage déléguée à un prestataire. Nettoyer une machine, c'est la regarder de près : on y découvre une fuite d'huile, un câble abîmé, un boulon desserré. Voilà pourquoi le nettoyage est confié à l'opérateur du poste et qu'il nourrit la maintenance. La rechute vient du glissement de sens : dès que le nettoyage devient une corvée sans lien avec l'état de l'équipement, il est le premier sacrifié quand le temps manque.
Seiketsu, standardiser : écrire la règle du poste
Seiketsu standardiser, c'est fixer par écrit, et surtout en image, l'état de référence : photo du poste rangé, fiche de nettoyage avec la fréquence et la durée, codes couleur (le rouge pour les produits à évacuer, le vert pour les zones de circulation, le jaune pour le marquage des allées, le bleu ou le noir selon les conventions du site pour les emplacements de matériel). C'est l'étape la plus souvent bâclée, parce qu'elle arrive quand tout est déjà propre et que l'équipe a l'impression d'avoir fini.
Shitsuke, respecter : tenir sans l'animateur
Shitsuke respecter désigne la discipline qui fait durer les quatre premiers S sans que quelqu'un ait besoin de les rappeler. C'est le seul S qui ne se voit pas sur une photo, et c'est lui qui décide si le chantier a été utile. Il repose sur l'habitude, sur l'exemple du manager et sur une boucle d'audit courte. Sans lui, la méthode 5S n'est qu'un grand rangement de plus.
| Étape | Ce qu'on fait le jour du chantier | Ce qui la fait rechuter | Ce qui la fait tenir |
|---|---|---|---|
| Seiri (trier) | Étiquettes rouges, zone de quarantaine, évacuation | Aucune règle d'entrée pour les nouveaux objets | Critère de tri écrit, quarantaine permanente |
| Seiton (ranger) | Emplacements, étiquettes, tableau d'ombres | Rangement conçu sans les utilisateurs du poste | Emplacement choisi par l'opérateur, selon la fréquence |
| Seiso (nettoyer) | Grand nettoyage, peinture du sol | Nettoyage vécu comme une corvée, premier supprimé | Nettoyage court, quotidien, relié à l'inspection |
| Seiketsu (standardiser) | Souvent rien : l'équipe pense avoir fini | Pas d'état de référence écrit ni photographié | Photo du poste, fiche de nettoyage, codes couleur |
| Shitsuke (respecter) | Une réunion de clôture | Aucun audit, aucun rôle, aucun suivi | Audit court et régulier, tenu par le manager de proximité |
Les quatre causes profondes de l'effondrement
Au-delà du mode d'échec de chaque étape, quatre causes reviennent sur la plupart des sites où la démarche s'est essoufflée.
- Le chantier a été mené par un tiers. Un consultant ou un service méthodes range le poste à la place de ceux qui y travaillent. L'état obtenu est propre mais étranger à l'équipe, qui ne le reconnaît pas comme le sien.
- Le management s'est retiré après la photo. Si le responsable d'atelier ne regarde jamais l'état des postes, le message implicite est que cet état n'a pas d'importance. Les équipes lisent ce que le manager regarde, pas ce qu'il dit.
- Aucune place n'a été prévue pour l'imprévu. Un atelier reçoit des pièces en attente, des retours clients, des emballages. Sans zone tampon définie, ces objets finissent là où il reste de l'espace, c'est-à-dire n'importe où.
- Le 5S est isolé du reste. Présenté comme une opération de propreté, il n'est relié ni à la sécurité, ni à la qualité, ni aux délais. Au premier arbitrage entre production et rangement, il perd.
La quatrième cause est la plus lourde. Tant que le 5S reste une affaire de propreté, il sera toujours moins urgent que la commande du jour. Il tient quand on le relie à ce que l'entreprise mesure déjà : les accidents du travail, les non-conformités, le temps de recherche des outils, les arrêts machine.
Comment appliquer la méthode 5S pour qu'elle dure
Appliquer la méthode 5S de façon durable demande de penser la suite dès le premier jour. Les étapes ci-dessous ne remplacent pas les cinq S : elles décrivent l'organisation qui les fait vivre.
- Commencer petit. Un seul poste de travail ou une seule zone pilote, choisie parce qu'elle est visible et que l'équipe est volontaire. Mieux vaut un espace tenu six mois que dix espaces rangés une fois.
- Faire travailler l'équipe du poste. Ceux qui utilisent les objets décident de leur place. L'animateur pose les questions, il ne range pas.
- Écrire le standard le jour même. Photo de l'état de référence affichée au poste, fiche de nettoyage de quelques minutes, règle de tri. Le standard doit être assez simple pour qu'un nouvel arrivant le comprenne sans explication.
- Désigner un responsable par zone. Une personne nommée, pas « l'équipe ». Elle ne fait pas tout, mais elle voit et elle signale.
- Installer un audit court. Une grille de dix critères au plus, remplie en quelques minutes, à fréquence fixe. Le résultat est affiché au poste, sur un tableau de management visuel.
- Traiter les écarts dans la semaine. Un audit qui relève les mêmes écarts trois fois de suite sans action détruit la démarche plus sûrement que l'absence d'audit.
- Étendre seulement quand la zone pilote tient. L'extension à d'autres lieux de travail se fait avec les opérateurs de la zone pilote comme relais.
Une dernière règle de méthode s'ajoute à cette liste : prévoir dès le départ une courte formation pour chaque employé du secteur, y compris les intérimaires et les nouveaux arrivants. La définition des règles de travail doit être comprise par tous, sinon l'application reste l'affaire de quelques personnes engagées. Un deuxième conseil : responsabiliser plutôt que contrôler. L'engagement des équipes vient du fait qu'elles voient l'effet du 5S sur leur propre travail, pas d'une note affichée. Un troisième conseil, enfin : garder une zone de stockage tampon pour les matériaux et les pièces en attente, clairement délimitée, afin que l'ordre du reste de l'atelier ne dépende pas des aléas de livraison.
Cette progression prend plus de temps qu'un grand chantier général. Elle a l'avantage de produire des résultats qui durent, et de former au passage ceux qui animeront la suite. Elle s'inscrit naturellement dans une démarche d'amélioration continue fondée sur des cycles courts, dont le 5S est souvent le premier pas.
L'audit 5S, ou comment suivre et progresser sans lasser les équipes
L'audit est l'outil du cinquième S. Mal conçu, il devient une inspection punitive que tout le monde redoute ; bien conçu, c'est un rendez-vous court qui montre les progrès. Quelques règles pratiques font la différence.
La grille doit rester courte : chaque critère se vérifie en le regardant, sans débat (« chaque outil est sur son emplacement marqué », « aucun objet sans étiquette dans la zone », « la fiche de nettoyage est remplie »). Une notation sur deux ou trois niveaux suffit ; au-delà, on discute de la note au lieu de parler de l'écart. Le même auditeur ne doit pas noter toujours la même zone : faire tourner les auditeurs entre équipes apporte un regard neuf et diffuse les bonnes pratiques.
Le résultat se suit dans le temps sur un graphique simple affiché au poste. Ce qui compte n'est pas la note absolue, mais la tendance et la vitesse de traitement des écarts. Relier cet indicateur à ceux que l'atelier suit déjà, comme le taux de rendement ou le nombre de presque accidents, lui donne un poids que la propreté seule n'aura jamais. Sur ce point, le choix des indicateurs de performance réellement suivis par l'atelier compte autant que la grille elle-même.
Relier le 5S à ce que l'atelier mesure déjà
Le 5S cesse d'être une affaire de ménage le jour où il sert un objectif que l'atelier poursuit déjà. Trois liens sont particulièrement solides.
La sécurité. Une allée encombrée, une flaque d'huile, un câble au sol sont des causes directes de chutes et de heurts. Un poste propre et rangé réduit ces risques d'accident et améliore les conditions de travail. Présenter le 5S comme une mesure de prévention change la façon dont les équipes le reçoivent.
Les changements de série. Une grande partie du temps d'arrêt lors d'un changement de série est consacrée à chercher un outil, une clé, un gabarit. Le classement des outils par fréquence d'utilisation est le socle de toute démarche de réduction du temps de changement de série : sans lui, les gains du SMED s'évaporent.
La qualité et la maintenance. Un équipement nettoyé régulièrement montre ses défauts plus tôt. Une fuite repérée au nettoyage coûte moins qu'une panne en pleine production. C'est l'une des raisons pour lesquelles le 5S est considéré comme la base du lean management et de la maintenance autonome : il rend visible l'état réel des machines.
Ce lien avec le reste du système de production est ce qui distingue une culture lean d'une campagne de ménage. Le 5S n'est pas une fin en soi ; c'est la condition pour que les autres outils du lean manufacturing et de la chasse aux gaspillages fonctionnent.
Pour l'entreprise, l'enjeu dépasse donc la propreté. Un travail mieux organisé permet de réduire les déplacements inutiles, d'améliorer la productivité et l'efficacité des gestes, et d'engager l'optimisation des processus sur une base saine. C'est également un moyen de repérer plus tôt une anomalie ou une défaillance d'équipement, et d'améliorer la qualité du travail de chaque employé. Dans une approche d'excellence opérationnelle, le 5S est la manière la plus simple de rendre visibles les écarts entre le travail prévu et le travail réel. La méthode est utilisée de la même manière dans une entreprise de services : la mise en œuvre change de décor, pas de logique. Elle est d'ailleurs utilisée comme porte d'entrée de nombreux programmes de gestion de la production, parce qu'elle donne aux équipes un cadre de travail commun avant tout outil plus lourd.
Le 5S au bureau et dans l'espace de travail informatique
La méthode ne se limite pas aux ateliers. Au bureau, les mêmes étapes s'appliquent aux dossiers papier, aux fournitures partagées, aux salles de réunion. Le tri consiste à archiver ou éliminer ce qui n'a plus d'utilité ; le deuxième S, à définir un classement commun que chacun comprend ; le nettoyage, à remettre les espaces partagés en état après usage.
Dans un espace de travail informatique, le 5S prend une forme particulière : trier les fichiers en double, ranger l'arborescence selon une règle partagée, nettoyer les dossiers temporaires, standardiser les noms de fichiers, puis tenir cette discipline. Les équipes de développement l'appliquent même au code : supprimer le code mort, organiser les modules, respecter des conventions de nommage. Un collègue qui doit modifier le code d'un autre y gagne un temps de recherche considérable.
Le mode d'échec est identique à celui de l'atelier : un grand nettoyage des serveurs partagés, puis un lent retour du désordre faute de règle écrite et de responsable désigné. La réponse est la même : un standard simple, un propriétaire par espace, une revue courte et régulière.
Un exemple de relance après un premier échec
Prenons un cas type : un atelier d'usinage de taille moyenne a mené un chantier 5S général sur tous ses postes en une seule campagne. Un an plus tard, l'état des lieux montre que seules deux zones sur une dizaine ont gardé leur rangement. Ces deux zones ont un point commun : un chef d'équipe qui passe chaque matin devant les postes et demande pourquoi tel objet n'est pas à sa place.
La relance consiste alors à repartir de ces deux zones, à écrire ce que ces chefs d'équipe font sans le formaliser, et à en faire la règle. Chaque zone reçoit un responsable, une photo de référence et une grille d'audit de huit critères. Les écarts sont traités en réunion d'équipe de début de poste, en quelques minutes. L'extension se fait zone par zone, au rythme où chacune tient. C'est plus lent que la première campagne, mais c'est la première fois que le résultat se maintient après le départ de l'animateur.
La leçon est générale : le 5S qui tient est rarement celui qui a été le mieux préparé, c'est celui où le manager de proximité a gardé l'œil dessus. La conduite du changement auprès des équipes compte ici davantage que la qualité des étiquettes.
Questions fréquentes sur la méthode 5S
Qu'est-ce que la méthode 5S ?
C'est une méthode d'organisation japonaise du lieu de travail en cinq étapes : trier, ranger, nettoyer, standardiser et maintenir la rigueur. Son objectif est un environnement de travail propre et ordonné, où chaque écart se voit immédiatement.
Quels sont les avantages des 5S ?
Les principaux avantages sont la réduction du temps de recherche des outils, moins d'accidents liés au désordre, une meilleure détection des défauts des équipements et une base solide pour les autres outils du lean, comme le SMED ou la maintenance autonome.
Pourquoi le 5S ne dure-t-il pas après le chantier ?
Parce que les deux derniers S, standardiser et respecter, sont souvent négligés. Sans état de référence écrit, sans responsable par zone et sans audit régulier, rien n'empêche le désordre de revenir après le grand rangement.
Quels outils utiliser pour la méthode 5S ?
Les outils courants sont les étiquettes rouges pour le tri, le marquage au sol et le tableau d'ombres pour le rangement, la fiche de nettoyage, la photo de l'état de référence et la grille d'audit affichée sur un tableau de management visuel.