La gestion des stocks est la fonction qui détermine, pour chaque produit, quelle quantité détenir, quand la réapprovisionner et à quel coût. Elle consiste à arbitrer en permanence entre deux pertes symétriques : la rupture, qui fait échouer une vente ou arrête une production, et le surstockage, dont le coût de possession représente selon les secteurs 15 à 30 % de la valeur détenue chaque année. Les méthodes décrites ici, analyse ABC, stock de sécurité, quantité économique à commander, inventaire tournant, taux de rotation, répondent toutes au même objectif : placer le bon niveau au bon endroit du stockage, famille de produits par famille de produits, et optimiser la gestion sans dégrader le service rendu au client.
ABC d'abord : aucune méthode ne vaut pour tout le catalogue
- Aucune méthode ne s'applique à tout le catalogue : l'analyse ABC segmente d'abord les articles, chaque famille de produits reçoit ensuite son propre mode de gestion.
- Le stock de sécurité ne se choisit pas, il se calcule à partir de la variabilité de la demande, du délai d'approvisionnement et du taux de service visé.
- Un suivi utile tient en trois données : taux de rotation, taux de service, coût de possession. Un logiciel de gestion aide à les produire, il ne décide à la place de personne.
Ce que recouvre exactement la gestion des stocks
La gestion des stocks est le processus par lequel une entreprise décide des quantités de matières premières, de marchandises et de produits finis qu'elle détient, de leur emplacement et de leur renouvellement. Elle couvre quatre activités liées : la prévision du besoin, le déclenchement des achats, la réception et le rangement, puis le contrôle de ce qui reste réellement disponible. Chacune produit une donnée dont dépend la suivante, ce qui explique qu'une erreur de saisie en réception se paie deux mois plus tard en rupture.
Le stock existe parce que les flux d'entrée et de sortie ne coïncident jamais parfaitement. Un fournisseur livre par palettes complètes quand la production consomme à l'unité ; une vente se fait en une minute quand le réapprovisionnement demande trois semaines. La gestion des stocks est donc, très concrètement, la gestion de cet écart de temps. Elle n'a pas pour objectif de faire disparaître le stock mais de le dimensionner en fonction du service à assurer.
On distingue le stock de cycle, celui qui découle du rythme de commande, le stock de sécurité, qui absorbe les aléas, et le stock dormant, celui qui ne bouge plus. Les trois n'appellent pas les mêmes décisions : le premier se règle par la taille des lots, le deuxième par un calcul statistique, le troisième par une décision commerciale de déstockage ou de mise au rebut.
Rupture, surstockage : les deux enjeux à chiffrer
Une rupture ne coûte pas seulement la marge de la vente manquée. Elle entraîne des pénalités de retard client, des arrêts de ligne dans un processus de production, des expéditions partielles qui multiplient les frais de transport, et une érosion de la satisfaction client qui ne se lit dans aucun compte de résultat. En environnement industriel, une pièce manquante à 4 euros peut immobiliser un atelier entier : le coût de la rupture est sans rapport avec la valeur de l'article concerné.
Le surstockage est plus discret et tout aussi coûteux. Il immobilise de la trésorerie, occupe un espace de stockage qui se loue ou se construit, ressource rare dès que l'activité croît, génère de la manutention, de l'assurance, de la casse et de l'obsolescence. Sur un stock de 500 000 euros, une hypothèse basse de 15 % de coût de possession représente déjà 75 000 euros par an, soit une charge comparable à celle d'un poste à temps plein. C'est cette ligne, rarement isolée en comptabilité, qui justifie les efforts d'optimisation.
Le stock allonge également le temps de traversée des ordres, proportionnellement à sa taille : c'est la lecture directe de la loi de Little. Réduire le niveau de stock revient donc, mécaniquement, à raccourcir les délais. Pour aller plus loin sur les leviers physiques, la manière d'organiser les flux dans un entrepôt pèse autant sur le résultat que les paramètres de calcul.
Une croissance rapide déforme ces équilibres plus vite que les procédures ne s'adaptent. Une augmentation de 30 % du volume vendu ne se couvre pas par une hausse proportionnelle du stock, et une croissance mal anticipée se lit d'abord en ruptures, ensuite seulement dans les comptes. C'est le moment où l'écart entre ce que le fichier annonce et ce que contient l'entreposage devient le plus coûteux, parce que personne n'a le temps de le mesurer.
Classer ses articles avec l'analyse ABC
Gérer 3 000 références avec la même attention est impossible et inutile. L'analyse ABC classe les articles selon leur contribution au chiffre d'affaires ou à la valeur du stock, puis attribue à chaque classe un mode de gestion proportionné. La règle n'a rien de théorique : elle place l'effort de suivi là où un point de taux de service se gagne vraiment.
| Classe | Part des références | Part de la valeur | Mode de gestion |
|---|---|---|---|
| A | environ 20 % | environ 80 % | suivi quotidien, stock de sécurité calculé, comptage fréquent |
| B | environ 30 % | environ 15 % | revue mensuelle, seuil automatique dans l'outil |
| C | environ 50 % | environ 5 % | commandes groupées, quantités larges, contrôle annuel |
Les pourcentages sont des ordres de grandeur, pas une loi : chaque entreprise trace sa propre courbe à partir de ses ventes au cours des douze derniers mois. Un deuxième axe améliore nettement le classement, celui de la criticité. Un article de classe C mais bloquant pour une expédition mérite un traitement de classe A. C'est pourquoi beaucoup d'équipes croisent la valeur et la fréquence de sortie, puis ajustent la fréquence de comptage en conséquence : l'inventaire tournant calé sur le classement ABC découle directement de cette segmentation.
Calculer le stock de sécurité et le seuil de déclenchement
Le stock de sécurité est le tampon qui absorbe les aléas : retard fournisseur, pic de demande imprévu, lot non conforme à la réception. Son dimensionnement dépend de trois paramètres, et d'aucun autre : la variabilité de la demande sur le délai, la variabilité du délai d'approvisionnement lui-même, et le taux de service que l'on s'engage à assurer. La formule usuelle combine l'écart type de la demande et celui du délai, multipliés par un coefficient de sécurité lu dans la table de la loi normale (1,65 pour 95 %, 2,05 pour 98 %, 2,33 pour 99 %).
Pour le gestionnaire, cela se traduit de deux façons. D'abord, passer de 95 % à 99 % de taux de service ne coûte pas 4 % de stock en plus mais près de 40 %, parce que le coefficient augmente plus vite que le service rendu : le niveau de service se choisit donc par famille, pas globalement. Ensuite, le stock de sécurité varie avec la racine du délai. Diviser par deux le temps de réapprovisionnement ne divise pas par deux le tampon, mais le réduit d'environ 30 %, ce qui reste le levier le plus rentable à qualité de prévision constante.
Le seuil de déclenchement, souvent appelé point de commande, s'obtient ensuite simplement : consommation moyenne pendant le délai d'approvisionnement, plus le stock de sécurité. Dès que le niveau disponible passe sous ce seuil, une commande part. La qualité de ce calcul repose entièrement sur l'exactitude du délai fournisseur enregistré dans l'outil, une donnée souvent saisie une fois à l'ouverture du compte et jamais révisée depuis.
Quantité économique et rythme de réapprovisionnement
Savoir quand commander ne dit pas combien commander. La quantité économique à commander, issue du modèle de Wilson, cherche le point où le coût de passation d'un achat et le coût de possession du stock correspondant s'équilibrent. Commander souvent en petites quantités multiplie les frais fixes de commande et de réception ; commander rarement en grandes quantités gonfle le stock moyen et son coût. La formule reste une approximation utile tant que la demande est régulière et le prix unitaire stable.
Deux politiques de réapprovisionnement coexistent dans la plupart des entreprises. La méthode à quantité fixe déclenche un achat dès le franchissement du seuil, ce qui réagit finement aux variations de la demande. La méthode à date fixe, dite aussi de recomplètement périodique, passe des commandes à intervalles réguliers en complétant jusqu'à un niveau cible, ce qui simplifie la logistique et permet de regrouper les références d'un même fournisseur sur une seule expédition. La première convient aux articles A, la seconde aux articles C et aux produits dont le transport se mutualise. Chacune a son avantage : la quantité fixe garantit un niveau précis à chaque étape du cycle, la date fixe s'inscrit dans un calendrier de planification partagé avec les fournisseurs.
Le meilleur paramétrage ne remplace jamais un travail sur l'amont. Raccourcir le délai, obtenir des livraisons plus fréquentes, faire tenir un stock d'avance chez le fournisseur ou fiabiliser ses dates promises réduit le besoin de couverture sans dégrader le risque de rupture. Ce sont des sujets de négociation autant que de calcul, et une remise de 5 % sur un article dont la rotation est lente coûte souvent plus cher qu'elle ne rapporte.
Suivre les niveaux réellement disponibles
Aucune méthode ne vaut si le niveau affiché diffère du niveau physique. L'écart entre les deux, mesuré par comptage, se situe couramment entre 2 et 10 % des références dans une entreprise qui n'a pas structuré son contrôle. L'inventaire des stocks se pratique de deux façons complémentaires. L'inventaire physique annuel arrête l'activité et recompte tout, obligation comptable pour établir la valeur nette du stock au bilan, souvent conduite avec l'expert comptable. L'inventaire tournant recompte chaque jour une petite partie du catalogue, selon une fréquence indexée sur la classe ABC : les articles A quatre à douze fois par an, les C une seule.
Les règles de sortie décident ensuite de ce qui part en premier. La règle FIFO, first in first out, fait sortir le premier entré, premier sorti, ce qui limite l'obsolescence et convient aux produits datés. Le LIFO privilégie le dernier entré, pratique pour des matières non périssables stockées en vrac mais non admis par les normes comptables françaises pour la valorisation. Le FEFO, qui sort d'abord ce qui périme le plus tôt, s'impose dès qu'une date limite figure sur la marchandise.
La traçabilité par emplacement complète le dispositif. Savoir qu'il reste 40 pièces ne sert à rien si personne ne sait où elles se trouvent dans l'espace de stockage. C'est la fonction première d'un adressage rigoureux, et la condition pour que le suivi des stocks dans le logiciel corresponde au terrain.
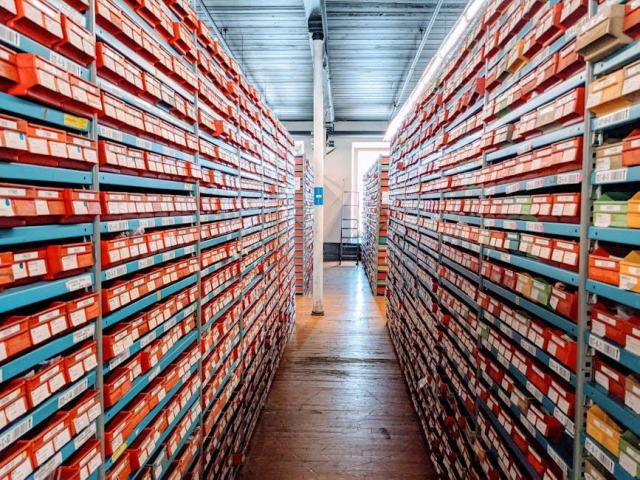
Le rangement conditionne tout le reste. Un rayonnage mal pensé fait perdre au préparateur plus de temps que n'en coûte une quantité mal calculée : les produits à forte rotation se placent en rayonnage bas, à hauteur de prise, les références lentes en rayonnage haut ou en zone de réserve. Cette organisation du picking décide du nombre de lignes préparées par heure et, par exemple, de la capacité à répondre à une expédition urgente en fin de journée. Un rayonnage adressé, où chaque emplacement porte un code lu au scanner, aide en outre à fiabiliser les mouvements saisis dans le système et donc la gestion des niveaux affichés. Chaque opération, réception, rangement, prélèvement, modifie l'état du stock : une tâche non saisie crée un écart qui ne se corrigera qu'au comptage suivant, et il est rare qu'un seul emplacement soit en cause.
Les indicateurs qui pilotent la performance
Trois indicateurs suffisent à piloter une gestion de stocks au quotidien, à condition d'être calculés sur la même période et suivis dans la durée plutôt qu'au mois le mois.
- Le taux de rotation des stocks rapporte les sorties de la période au stock moyen. Un taux de 6 signifie que le stock se renouvelle six fois par an, soit deux mois de couverture. Comparé à la moyenne du secteur, il situe immédiatement le niveau d'immobilisation et pèse directement sur la rentabilité.
- Le taux de service mesure la part des lignes livrées complètes et à la date promise. C'est le seul indicateur qui parle au client, et celui qui doit servir d'objectif contractuel. Le détail du calcul du taux de service et de ses variantes mérite d'être fixé avant de l'afficher, car une même performance peut s'écrire 92 % ou 78 % selon la maille retenue.
- Le coût de possession agrège le financement, l'espace, l'assurance, la casse et l'obsolescence. Exprimé en pourcentage de la valeur du stock, il transforme chaque décision de couverture en euros et rend la discussion possible avec la direction financière.
Ces trois éléments constituent le socle nécessaire, et les principaux facteurs de réduction du stock, maîtrise du délai et qualité de la prévision, se lisent à travers eux : une variable du calcul qui bouge finit toujours par apparaître dans l'un des trois. Un quatrième indicateur mérite d'être ajouté dès que le catalogue dépasse quelques centaines de références : la part de stock dormant, c'est-à-dire la valeur des articles sans aucune sortie depuis six ou douze mois. Elle révèle des décisions d'achat anciennes que plus aucun tableau de bord ne rattrape, et sa seule publication mensuelle suffit souvent à faire baisser le montant.
Quels logiciels pour gérer ses stocks ?
Un tableur reste tenable jusqu'à quelques dizaines de références et un seul point de stockage. Au-delà, l'absence de mise à jour en temps réel produit des écarts que personne ne rattrape. Les logiciels de gestion se répartissent en trois familles : les modules de gestion commerciale, suffisants pour du négoce simple ; les WMS, centrés sur l'entrepôt, les emplacements et la préparation ; et les ERP, qui relient stocks, achats, production et comptabilité dans une base unique.
Le choix se fait sur trois critères concrets plutôt que sur la longueur de la liste de fonctions : la capacité de l'outil à calculer un stock de sécurité par article et non un seuil unique saisi à la main, la qualité de l'inventaire tournant intégré, et la facilité de reprise des données existantes. La mise en œuvre échoue rarement sur la technique, presque toujours sur la propreté des fiches articles. Avant d'engager le déploiement d'un ERP, un nettoyage des références, des unités et des délais fournisseurs conditionne le résultat plus que le paramétrage lui-même.
L'utilisation quotidienne compte autant que la sélection. Un outil qui impose trois écrans pour valider une réception sera contourné, et les écarts reviendront. Aucune solution logicielle n'optimise seule une gestion de stocks : elle rend visible une information que les équipes doivent encore décider d'exploiter, ce qui suppose une formation courte et un gestionnaire identifié. Un guide interne de quelques pages, qui précise qui saisit quoi et à quel moment, sert davantage qu'une application dont personne n'utilise la moitié des écrans. Les fiches méthode du blog 2MACP détaillent les calculs évoqués ici, formule par formule, pour les équipes qui souhaitent les reconstruire avant de les confier à un logiciel de gestion.
Questions fréquentes sur la gestion des stocks
Quelle est la différence entre gestion des stocks et gestion des approvisionnements ?
La gestion des stocks décide du niveau à détenir et surveille ce qui est disponible ; la gestion des approvisionnements exécute, c'est-à-dire passe les achats, suit les accusés de réception et relance les fournisseurs. La première fixe les paramètres, la seconde les applique. Dans les petites structures, une même personne assure les deux fonctions, ce qui rend d'autant plus utile de séparer les deux raisonnements.
À quelle fréquence recalculer ses stocks de sécurité ?
Deux fois par an suffit pour la majorité des références, avec une revue trimestrielle des articles de classe A. Un recalcul s'impose en plus dès qu'un délai fournisseur change durablement ou qu'une saisonnalité se déforme. Recalculer tous les mois sur des historiques courts produit surtout du bruit et fait osciller les quantités commandées sans gain de service.
Comment éviter les ruptures sans augmenter le stock ?
En travaillant sur la variabilité plutôt que sur le volume. Fiabiliser les prévisions, réduire et surtout régulariser le délai d'approvisionnement, et repérer les ruptures récurrentes sur un petit nombre de références font gagner du taux de service à stock constant. Dans la plupart des cas, 80 % des ruptures proviennent de moins de 5 % des articles : les traiter un par un est plus efficace qu'un relèvement général des seuils.
Le stock de sécurité doit-il couvrir aussi les retards fournisseurs ?
La couverture du retard fournisseur fait bien partie du tampon, à condition de la mesurer. La part liée au délai se calcule à partir de l'écart type des retards constatés, donnée que la plupart des outils savent produire à partir de l'historique des réceptions. Couvrir un retard estimé au jugé revient à financer l'imprécision d'un fournisseur au lieu de la lui signaler, et cette discussion relève de la relation commerciale autant que de la supply chain.