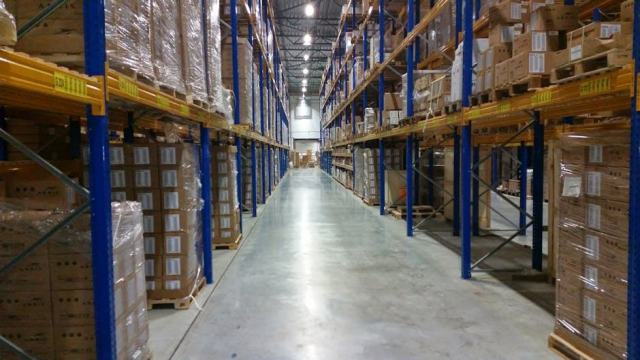
La logistique entrepôt est l'ensemble des opérations qui font entrer, stocker, préparer et sortir les marchandises d'un site de stockage : réception, mise en stock, préparation de commandes, expédition. Elle mobilise un espace, une équipe et un système d'information, et son niveau de performance se lit directement dans les délais promis au client. Un entrepôt mal organisé produit des ruptures, des erreurs de préparation et des coûts de main d'œuvre qui pèsent sur toute la chaîne logistique en aval.
Le zonage précède tout dans un entrepôt
- Le zonage précède tout : un entrepôt se conçoit par zones de réception, de stockage, de préparation et d'expédition, pas par rayonnages.
- Le classement ABC des articles fixe l'emplacement de chaque produit et détermine la distance parcourue chaque jour par les préparateurs.
- Un logiciel de gestion d'entrepôt (WMS) apporte la traçabilité en temps réel, mais il ne rattrape pas une organisation bancale.
- Quatre familles d'indicateurs suffisent à piloter l'activité : productivité, qualité, service et coût de traitement.
Ce qu'est un entrepôt logistique, et ce qu'il n'est pas
Un entrepôt logistique est un bâtiment conçu pour recevoir, conserver et réexpédier des marchandises. Il se distingue d'un simple local de stockage par sa fonction : il ne conserve pas des produits, il les fait circuler. Le stock qui s'y trouve à un instant donné n'est qu'une image figée d'un flux permanent entre des fournisseurs en amont et des clients en aval. Son but, au sein de la supply chain, est de découpler deux rythmes différents : celui de l'amont, qui produit par lots, et celui de l'aval, qui consomme en continu.
Cette distinction a des conséquences très concrètes sur la conception du lieu. Un espace de stockage pur cherche à maximiser le volume utile au mètre carré. Une plateforme logistique, elle, arbitre en permanence entre la densité de stockage et la facilité d'accès : plus les articles sont serrés, moins les opérations de préparation sont rapides. Le bon compromis dépend de la nature des produits, du nombre de références et de la cadence des commandes.
On distingue par ailleurs plusieurs familles de sites. L'entrepôt de stockage classique conserve des produits sur des durées longues. La plateforme de distribution éclate les réceptions vers des points de vente en quelques heures, parfois sans mise en stock, selon le principe du cross-docking. Le centre de distribution mixte combine les deux. La logistique urbaine ajoute une contrainte de proximité, avec des surfaces plus petites et plus chères, pensées pour le dernier kilomètre. En France, ces différents types de lieux coexistent dans un même réseau : un site central de grande capacité alimente des plateformes régionales, elles-mêmes reliées aux lieux de commerce. Le cadre d'exploitation, par exemple les règles applicables aux installations classées, change d'un élément à l'autre de ce réseau.
Le fonctionnement quotidien, de la réception à l'expédition
La logistique d'entreposage s'organise autour de quatre grandes opérations qui se succèdent toujours dans le même ordre. La réception de marchandises ouvre le cycle : déchargement du camion, contrôle quantitatif par rapport au bon de livraison, contrôle qualitatif sur les lots sensibles, étiquetage et saisie dans le système. C'est l'étape la plus rentable à sécuriser, parce qu'une erreur commise ici se propage à toutes les suivantes et ne se découvre souvent qu'à l'inventaire.
Vient ensuite la mise en stock, qui affecte chaque palette ou chaque colis à un emplacement précis. Le rangement au plus près n'est presque jamais le bon choix : l'emplacement doit être choisi en fonction de la rotation de l'article, pas de la place disponible au moment du déchargement. La préparation de commandes assemble ensuite les articles demandés, selon des méthodes qui vont du prélèvement sur liste papier au pick-to-light, au voice picking ou au terminal radio. L'expédition ferme le cycle : contrôle final, constitution des unités de transport, chargement et transmission des informations de suivi.
Ces opérations se combinent selon deux logiques de flux. Le flux poussé planifie les entrées et les sorties à partir des prévisions et des commandes fournisseurs : on anticipe le besoin et on organise le travail en conséquence. Le flux tiré déclenche le mouvement à la demande, quand une commande client arrive réellement. La plupart des entrepôts font cohabiter les deux, en réservant le flux tiré aux références lentes et coûteuses, et le flux poussé aux produits à forte rotation dont la consommation est régulière.
Concevoir le zonage avant d'acheter du rayonnage
L'organisation d'un entrepôt commence par la définition de zones fonctionnelles et non par le choix d'un équipement. La zone de réception a besoin de surface tampon au sol, plus que de hauteur. La zone de stockage cherche au contraire la hauteur et la densité. La zone de préparation demande des allées larges et un accès direct aux références les plus demandées. La zone d'expédition doit pouvoir accumuler plusieurs départs sans bloquer les quais.
Le classement ABC répartit ensuite les articles selon leur fréquence de sortie. Les références de classe A, qui représentent une part réduite du nombre de produits mais l'essentiel des lignes préparées, se placent au plus près des zones de préparation, à hauteur de prise. Les références de classe C, rarement demandées, partent en périphérie ou en hauteur. Ce simple travail de rangement, qui ne demande aucun investissement, réduit sensiblement la distance parcourue chaque jour par les équipes. Il se révise au moins une fois par an, puisque les ventes se déplacent. La méthode de gestion des stocks retenue pour chaque famille de produits détermine directement ce classement.
Un principe guide tout le reste : les flux ne doivent pas se croiser. Un plan dans lequel les caristes qui rangent traversent les allées où les préparateurs prélèvent crée des attentes, des risques de sécurité et des erreurs. Séparer physiquement le flux entrant du flux sortant, quitte à perdre quelques mètres carrés de stockage, est presque toujours rentable.
Les métiers de l'entrepôt logistique
L'entrepôt est un secteur qui emploie massivement, et ses métiers sont bien identifiés. Chaque fonction couvre un périmètre précis, avec des missions, un niveau de responsabilité et des compétences propres. Connaître cette répartition est nécessaire pour dimensionner une équipe et pour recruter sans se tromper de profil. Chaque catégorie de poste appelle des compétences techniques distinctes, et les parcours d'évolution sont réels : un agent devenu chef de groupe, puis gestionnaire de flux, dispose d'une expérience de terrain qu'aucune formation ne remplace. Les chefs d'équipe issus de la préparation connaissent les lieux mieux que quiconque.
| Métier | Mission principale | Conditions d'accès usuelles |
|---|---|---|
| Agent ou opérateur logistique | Réception, rangement, prélèvement, emballage | Sans diplôme spécifique, formation interne |
| Préparateur de commandes | Assemblage des commandes clients, contrôle des lignes | CAP ou titre professionnel, permis CACES selon le poste |
| Cariste | Conduite d'engins, mouvements de palettes, mise en hauteur | Certificat CACES obligatoire, à jour |
| Gestionnaire de stocks | Niveaux de réapprovisionnement, inventaires, écarts | Bac à bac+2 en logistique ou en gestion |
| Chef d'équipe | Animation d'un groupe d'opérateurs, planning, sécurité | Promotion interne fréquente, bac+2 possible |
| Responsable logistique | Pilotage du site, budget, relations transport et fournisseurs | Bac+3 à bac+5, expérience de terrain attendue |
Ce que couvre réellement la fonction de responsable logistique
Le responsable logistique ne se contente pas d'assurer la bonne marche des opérations du jour. Il arbitre l'emploi de l'espace, négocie avec les transporteurs, tient le budget de fonctionnement du site et répond du niveau de service rendu aux clients internes comme externes. Il porte aussi la responsabilité de la sécurité des personnes, sujet central dans un lieu où circulent des engins et des charges lourdes. Dans une entreprise de taille moyenne, il est souvent l'interlocuteur unique entre la production, les achats et la distribution.
Les compétences qui se transmettent mal
Les gestes de préparation s'apprennent en quelques jours. Ce qui se transmet difficilement, c'est la connaissance fine des produits, des emplacements atypiques et des habitudes de chaque client. Cette mémoire de terrain explique pourquoi un turnover élevé coûte beaucoup plus cher qu'il n'y paraît : le temps de formation est court, mais le retour au niveau de productivité antérieur demande plusieurs mois.
Piloter les stocks et l'approvisionnement
La gestion efficace d'un entrepôt suppose de savoir, à tout moment, ce qui est disponible et ce qui va manquer. Trois paramètres suffisent pour la majorité des références : le point de commande qui déclenche le réapprovisionnement, la quantité commandée à chaque fois, et le stock de sécurité qui absorbe les aléas de délai fournisseur. Les régler article par article n'a de sens que pour les références critiques ; pour les autres, un paramétrage par famille suffit largement. Gérer finement une référence qui sort trois fois par an n'apporte rien : la stratégie utile consiste également à concentrer l'effort d'analyse sur les articles dont la rupture coûte le plus cher, et à gérer les autres par exception.
Le contrôle de la justesse des stocks est l'autre volet, souvent négligé. Un écart entre le stock informatique et le stock physique fausse toutes les décisions en aval, y compris celles que prend un logiciel. L'inventaire tournant, qui compte chaque famille selon une fréquence liée à son classement ABC, corrige ces écarts en continu et évite l'arrêt complet de l'activité imposé par un inventaire annuel unique.
La relation avec les fournisseurs fait partie intégrante de cette gestion. Un fournisseur qui livre en vrac, sans étiquetage lisible et sans annonce préalable, transfère son désordre à la réception de votre site. Formaliser les conditions de livraison dans un cahier des charges logistique, avec les formats de palette acceptés, les créneaux de rendez-vous et les informations attendues, est l'un des leviers les plus rentables et les moins coûteux.
WMS, ERP et automatisation : quel système pour quel besoin
Un WMS, ou warehouse management system, est un logiciel de gestion dédié aux opérations d'entrepôt. Il affecte les emplacements, guide les préparateurs sur leur terminal, trace chaque mouvement de marchandises et produit les documents d'expédition. Sa valeur principale n'est pas le gain de temps immédiat mais la fiabilité de l'information : savoir où se trouve chaque article, et depuis quand.
Le choix d'un outil dépend du volume d'opérations, du nombre de références, des spécificités des produits, comme le poids, les dimensions ou les conditions de conservation, et du niveau d'intégration souhaité avec le reste du système d'information. Pour une structure de taille moyenne, un module d'entrepôt intégré à l'ERP déjà utilisé pour la gestion de l'entreprise couvre souvent le besoin, sans le coût d'un progiciel spécialisé. Un WMS autonome se justifie quand la complexité des flux dépasse ce qu'un module généraliste sait modéliser : multi-sites, multi-propriétaires, traçabilité par lot ou par numéro de série.
L'automatisation vient ensuite, jamais avant. Convoyeurs, transstockeurs, robots de préparation et systèmes de tri offrent des gains réels, mais ils figent l'organisation pour dix ans et supposent des flux stables. Automatiser un processus mal conçu revient à en reproduire les défauts plus vite. L'ordre utile est donc toujours le même : simplifier, mesurer, informatiser, puis mécaniser ce qui reste répétitif. Les solutions de manutention automatisées, du convoyeur au drone d'inventaire, se jugent également sur leur capacité à absorber les pics sans dégrader l'exploitation courante. Une solution automatisée mal dimensionnée devient le goulot du site, et le drone ne règle que le comptage.
Les indicateurs qui pilotent vraiment l'activité
Un tableau de bord d'entrepôt tient en quatre familles d'indicateurs, et rien ne justifie d'en suivre trente. La productivité se mesure en lignes préparées par heure et par opérateur, ou en palettes traitées par équipe. La qualité se mesure par le taux d'erreur de préparation, dont l'objectif est couramment fixé autour de 0,1 % des lignes. Le service se mesure par le taux de commandes livrées complètes et à l'heure, souvent désigné par le sigle OTIF, pour on time in full. Le coût se mesure par le coût de traitement d'une ligne ou d'une commande.
Ces quatre mesures ne se lisent qu'ensemble. Une productivité qui progresse pendant que le taux d'erreur monte n'est pas un gain : elle déplace le coût vers le service après-vente et vers la relation client. De la même manière, un taux de service élevé obtenu par un stock de sécurité surdimensionné se paie en trésorerie immobilisée. La qualité de la décision tient à la lecture croisée, pas à la valeur d'un chiffre isolé.
Le suivi n'a d'intérêt que s'il est partagé avec les équipes qui produisent ces résultats. Un indicateur affiché à l'entrée de la zone de préparation, commenté chaque semaine, change davantage les comportements qu'un rapport mensuel consulté par la seule direction.
Optimiser sans surinvestir
Améliorer la performance d'un entrepôt ne passe pas nécessairement par un projet lourd. La démarche 5S, qui met en place un rangement stable des postes de travail, supprime les temps de recherche sans budget significatif. La révision du plan de stock, déjà évoquée, réduit les trajets. La standardisation des gammes d'emballage limite les erreurs et le volume expédié. Ces actions produisent des effets mesurables en quelques semaines, ce qui facilite l'adhésion des équipes aux chantiers suivants. Revoir le conditionnement des articles les plus manipulés, poser un marquage au sol lisible et regrouper les lieux de dépose libèrent une capacité importante sans travaux. L'expérience montre que ces chantiers, menés de façon visible sur le sol de l'atelier, préparent mieux les investissements ultérieurs qu'une étude longue : chacun voit ce qui change, et une part importante des idées vient des opérateurs eux-mêmes.
Une partie des gains se trouve d'ailleurs hors des murs. Le lissage des réceptions sur la semaine évite les journées de saturation suivies de journées creuses. La massification des envois et le choix des tournées relèvent du volet transport de la chaîne logistique, qui conditionne l'heure d'arrivée des marchandises chez le client final autant que la rapidité de préparation.
Enfin, un entrepôt bien tenu est un avantage commercial que peu d'entreprises mettent en avant. Des délais tenus, des colis conformes et une information de suivi fiable pèsent dans la décision d'un acheteur professionnel, parfois autant que le prix. C'est à ce titre que la logistique d'entrepôt mérite d'être traitée comme une fonction stratégique et non comme une charge d'exécution.
Questions fréquentes sur la logistique d'entrepôt
Quelle surface prévoir pour un entrepôt logistique ?
La surface se déduit du nombre de palettes à stocker, de la hauteur utile du bâtiment et du mode de stockage retenu. À volume égal, un stockage de masse demande moins de surface qu'un rayonnage à simple profondeur, mais il n'autorise pas l'accès direct à chaque référence. Le calcul doit intégrer les zones de réception et d'expédition, qui représentent une part rarement négligeable de la surface totale.
Faut-il externaliser sa logistique d'entrepôt ?
L'externalisation auprès d'un prestataire se justifie quand les volumes sont irréguliers, quand le métier de l'entreprise est éloigné de la logistique, ou quand l'investissement immobilier n'est pas envisageable. Elle se paie par une perte de maîtrise directe sur la qualité de service et par un coût variable à la ligne traitée. Garder l'activité en interne reste pertinent quand les produits sont spécifiques ou quand la préparation fait partie de la valeur vendue.
Quel est le rôle d'un WMS par rapport à un ERP ?
L'ERP gère les données de gestion de l'entreprise : commandes, achats, facturation, comptabilité. Le WMS gère l'exécution physique dans l'entrepôt : emplacements, missions de prélèvement, traçabilité des mouvements. Les deux systèmes échangent en permanence, l'ERP transmettant les commandes à préparer et le WMS renvoyant les quantités réellement expédiées.
Comment réduire les erreurs de préparation de commandes ?
Trois leviers donnent les meilleurs résultats : un adressage clair et unique de chaque emplacement, un contrôle par lecture de code-barres ou par terminal vocal au moment du prélèvement, et un emplacement dédié pour les références visuellement proches, qui sont la première cause de confusion. La formation seule ne suffit pas à corriger un adressage ambigu.